国立研究開発法人産業技術総合研究所(以下「産総研」という)マルチマテリアル研究部門 高機能金属材料プロセス研究グループは、DOWAホールディングス株式会社(以下「DOWA」という)と共同で、溶融金属を保持しながら下向きに金属蒸気を照射することで粉体の表面に金属膜を高速に形成できるデポダウン式蒸着源を開発しました。また、開発装置を用いて従来法を上回る成膜速度とエネルギー効率を実証しました。
粉体の表面に金属膜を形成すると、耐食性・導電性・熱伝導性など、元の粉体にはない機能を加えることができます。平面基板への成膜では、成膜源と基板の位置関係の自由度が高く、幅広い選択肢から成膜源を選べます。しかし、金属を粉体表面に成膜するには、容器内で粉体を撹拌し流動させながら、膜材料を当てなければなりません。横や下から当てようとしても容器内の粉体には届かず、容器を横倒しにしたり逆さまにすれば粉体はこぼれてしまうので、開いている上側から下向きに膜材料を当てる(以下「下方照射」という)必要があります。さらに、対象物の表面積が大きいため成膜に時間がかかることが、量産化に向けた課題となっていました。
スパッタ法は粉体への下方照射の課題をクリアするものの、その成膜効率は高くありません。一方、真空蒸着法はより高速で効率の高い成膜が可能と考えられているものの、通常の真空蒸着法では、金属蒸気を上方にしか照射できず、粉体への成膜における技術課題がクリアできません。
今回、加熱により生じた金属蒸気の進行方向をるつぼ内部で変え、下向きに噴出させるデポダウン式蒸着源を考案し、粉体を連続的に撹拌する機構と組み合わせた粉体コーティング装置を開発しました。開発した装置により、アルミナ粉体への亜鉛コーティングを実施したところ、粉体の粒子表面を亜鉛膜で覆うことができ、スパッタ法を用いた従来の粉体コーティング技術より高い効率で成膜できることを示しました。本研究成果は、金属で被覆した高機能粉体を、従来より短時間かつ少ないエネルギーで製造する手段となる可能性があります。
なお、本研究成果の詳細は、2026年11月25日に「粉体工学会2026年度秋期研究発表会」で発表されます。
細かな固体粒子が多数集まった粉体は、そのまま樹脂に練り込んだり、加熱して焼き固める焼結によって成形したりして、電池や電子部品、触媒といったさまざまな用途に利用されています。粉体の表面に金属膜を形成すると、粉体の材料自体にはない耐食性・導電性・熱伝導性や触媒機能などを加えることができます。被覆する金属と粉体の特性を組み合わせた材料として利用できるほか、被覆した粉体を焼結することにより、粒子同士の境界(粒界)に別の金属を配置した材料を作ることもできます。こうした表面や粒界の制御は、例えば、磁性材料の酸化しにくさ(耐酸化性)や、磁化の向きを保つ力(保磁力)の向上に応用されます。このように、粉体表面への金属膜の形成は、粉体そのものへの機能付加から焼結した材料の特性制御まで、幅広い用途への展開が考えられます[1]。
金属膜被覆によって高機能を引き出すには、粉体を金属でコーティングする工程に加え、形成した被覆層を緻密化する工程など、後処理が必要になる場合もあります。高機能粉体の量産に向けて最大の課題となっているのは、コーティングにかかる時間やコストの削減です。真空中で固体の金属から原子をはじき出して付着させるスパッタ法は、緻密な膜を形成できますが、成膜速度が遅いという特徴があります。これに対し、金属を加熱して発生する蒸気で成膜する真空蒸着法は、高速成膜に適しています。平らな基板などへの蒸着では、対象物を蒸着源の上側に保持し、下から金属蒸気を当てることができます。一方、粉体は蒸着源の上に保持できないため、下に置いた粉体に上から金属蒸気を供給する必要があります。しかし、多くの蒸気を発生させるために金属を融点以上に加熱すると金属が溶けるため、溶融した金属を保持しながら、大量の金属蒸気を下向きに供給することは困難でした[2]。
産総研とDOWAは、磁性粉体の耐熱性を高める研究を進めてきました。その過程で、粉体表面に耐酸化保護膜となる金属をコーティングし、高温下での酸化分解を防ぐことで耐熱性を得る技術を開発しました[3]。この技術の工業化には、成膜源の飛躍的な効率アップが不可欠との認識から、今回、真空蒸着法の高速性を生かしながら、溶融した金属を保持して大量の金属蒸気を下向きに供給できる装置の開発に取り組みました。
粉体へのコーティングでは、一つひとつの粒子の表面にまんべんなく膜を形成する必要があります。そのためには、粉体を連続的に動かして粒子の向きを変えながら、その上方から膜の材料を供給する方法が適しています。本研究では、粉体粒子の表面を金属の薄膜で高速に覆うため、金属蒸気を上から下に向けて照射可能な「デポダウン式蒸着源」を考案し、これを組み込んだ粉体コーティング装置を開発しました。
開発したデポダウン式蒸着源では、金属原料を入れるるつぼをドーム状とし、その底部に金属蒸気を噴出する開口部を設けました。るつぼの側面から上面にかけては開口部を設けず、発生した金属蒸気が、底部の開口部から下向きに放出される構造としています(図1)。高真空中でるつぼ全体を加熱すると、内部の金属原料が溶け、その液面から金属蒸気が発生します。発生直後の蒸気はまず上方へ進みますが、高温に保たれたドーム状の内壁に達すると、そこで凝結して付着することなく進行方向を変えます。この過程を経た金属蒸気は、最終的に底部の開口部へ導かれ、粉体に向けて下向きに噴出します。この構造により、従来の真空蒸着法では難しかった高速成膜と下方照射の両立を図りました。
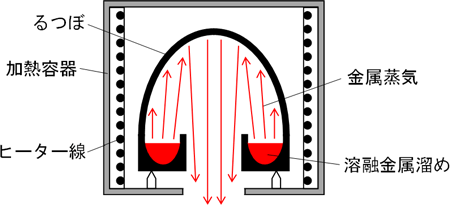
図1 デポダウン式蒸着源の仕組み
ドーム状るつぼの内部で、上昇した金属蒸気が高温の内壁で方向転換し、底部の開口部から下向きに噴出する。図中の矢印は金属蒸気の流れを示す。
次に、デポダウン式蒸着源を真空チャンバーの上部に設置し、その下に粉体の撹拌機構を配置した粉体コーティング装置を構成しました(図2)。粉体は、静止した状態では上側にある粒子や粒子表面だけに金属が付着しやすく、粒子同士が接触している部分には金属蒸気が届きにくくなります。そこで今回の装置では、円盤状の粉体容器を回転させるとともに、容器内に撹拌用の治具を挿入しました。これにより粉体を連続的に流動させ、各粒子の向きや位置を入れ替えながら、上方の蒸着源から金属蒸気を照射しました。
以上のように、本装置では、上部のデポダウン式蒸着源が金属蒸気を下向きに供給し、下部の撹拌機構が粉体を動かし続けます。この二つの動作を組み合わせることで、多数の粉体粒子を偏りなく金属蒸気にさらし、粒子表面を被覆することを目指しました。
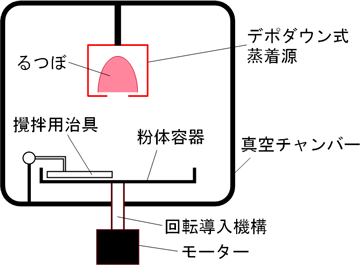
図2 開発した粉体コーティング装置の概略図
真空チャンバー上部にデポダウン式蒸着源、下部に粉体撹拌機構を配置する。粉体を連続的に撹拌し粒子の向きを変えながら蒸気を上から下向きに照射することで表面をまんべんなく被覆する。
開発した装置の有効性を確認するため、セラミックスの一種であるアルミナ粉体の表面に、亜鉛(Zn)をコーティングする試験を行いました。試験では、粉体容器にアルミナ粉体(粒径の中央値15.4 μm、比表面積2248.36 cm2/g)200 gを入れ、蒸着源のるつぼ(アルミナ製)に亜鉛(融点420 ℃)ペレット7.5 gを充填しました。真空チャンバー内を2×10⁻³ Pa以下の高真空にした後、粉体を撹拌しながら蒸着源を750 ℃まで25分かけて加熱し、その温度で5分間保持しました。処理後に粉体を回収し、粒子断面を走査電子顕微鏡(SEM)で観察するとともに、エネルギー分散型X線分析(EDS)によって亜鉛の分布を調べました。
その結果、アルミナ粒子の表面が亜鉛層で覆われていることを確認しました。処理後の粉体に含まれる亜鉛の平均量は質量比で3.2 %、平均膜厚は20.6 nmと見積もられました。この結果は、デポダウン式蒸着源から供給された亜鉛蒸気が、撹拌されている粉体粒子の表面に到達し、粒子を被覆できたことを示しています(図3)。
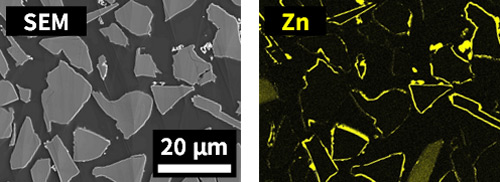
図3 亜鉛をコーティングしたアルミナ粒子の断面
粒子断面のSEM像(左)と亜鉛のEDS元素マッピング像(右)。粒子外周に亜鉛(黄色で着色)が分布していることがわかる。
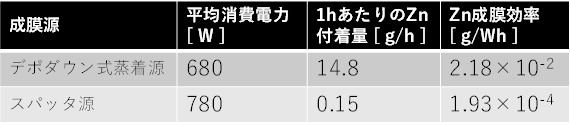
開発した装置の特徴を定量的に確認するため、従来の乾式成膜法の一つであるスパッタ法との比較も行いました(表1)。スパッタ法による比較試験では、直径2インチの亜鉛板を膜材料として使用し、アルゴンガスを導入しながらアルミナ粉体へのコーティングを行いました。今回使用した装置の定常運転時における平均消費電力は、デポダウン式蒸着で約680 W、スパッタ法で約780 Wと見積もられ、両者に大きな差はありませんでした。一方、粉体に付着した亜鉛の量を時間当たりで比較すると、デポダウン式蒸着では14.8 g/h、スパッタ法では装置条件の違いを補正した値で0.15 g/hとなり、約100倍の差がありました。さらに、消費電力量当たりの付着量(以下「成膜効率」という)は、デポダウン式蒸着で2.18×10-2 g/Wh、スパッタ法で1.93×10-4 g/Whでした。したがって、今回の試験条件では、デポダウン式蒸着による粉体コーティングは、スパッタ法と比べて少なくとも100倍高い成膜効率を示したことになります。
なお、亜鉛の付着量はデポダウン式蒸着法については実測値ですが、スパッタ法の0.15 g/hという値は、実際に回収された粉体への付着量0.0376 g/hを基に、比較試験で使用した粉体容器の大きさと、その外側へ飛散・付着した可能性のある亜鉛を考慮した補正値です。スパッタ方式で用いた粉体容器は、小ロットでの処理を前提とした小型のものなので、照射された膜材料が容器外へも飛散したことを考慮する必要があります。その捨てられた分をコーティングに利用できていたとすれば、粉体への付着量はより大きくなっていたと考えなくてはなりません。その補正因子を4倍と設定しました。スパッタ源にはある程度の指向性があるので、実際の付着範囲は4倍よりも小さく、したがってスパッタ法による亜鉛付着量0.15 g/hは少し過大な見積もりになっているといえます。このようにスパッタ法側をあえて有利に見積もった場合でも、デポダウン式蒸着の効率はその100倍以上と算出されます。
表1 デポダウン式蒸着とスパッタ法の比較
今回開発したデポダウン式蒸着源は、高速で粉体をコーティングできるだけでなく、仕込んだ金属原料を有効に利用できるという特徴があります。スパッタ法や電子ビーム蒸着法では、原理上、原料となるターゲット材の一部のみが成膜に使われ、使用後に未利用部分が残ります。これに対して、デポダウン式蒸着源では、るつぼに入れた原料を蒸発させて成膜に利用するため、高い材料利用効率が期待されます。また、装置は、ドーム状のるつぼとその加熱機構、および粉体の撹拌機構を中心とした比較的シンプルな構成です。スパッタ法などと異なり循環冷却水やプロセスガスなども不要です。このため、装置の大型化や処理量の増加など、工業化に向けたスケールアップにも適した方式と考えられます。さらに、複数の蒸着源を組み合わせれば、単一金属だけでなく、合金の被覆や、複数成分からなる被覆層の形成にも展開できる可能性があります。一方、蒸気になりにくい金属を用いる場合には、より高い温度まで加熱する必要があります。また、金属原料との反応を避けるため、蒸発させる材料に応じて適切なるつぼ材を選ぶことも重要です。これらは真空蒸着法に共通する技術的な検討事項であり、対象とする金属に応じた加熱設計と材料選定が必要になります。
本研究により、真空蒸着法の高速性を生かしながら、金属蒸気を下向きに供給することで、粉体粒子表面を金属膜で被覆できることが示されました。本技術は、粉体への耐食性、導電性、熱伝導性などの付与や、触媒成分の担持への応用が考えられます。また、金属をコーティングした粉体を焼結することで、材料内部の粒界や界面の構造を制御し、焼結材料の機能や信頼性を高める技術への展開も期待されます。
今後は、コーティングの前後も含めて粉体を空気に触れさせないようにすることで、酸化膜などができる前のきれいな粉体表面に、直接金属膜を形成できる技術の実現を目指します。さらに、化学反応を起こしやすく、取り扱いが難しい粉体にも、この技術を適用できるようにしていきます。
学会名:粉体工学会2026年度秋期研究発表会(東京ビッグサイト・POWTEX2026会場内、2026年11月24日~11月25日)
発表タイトル:デポダウン式蒸着源による粉体コーティング装置
発表者:山口渡、平山悠介、道明良幸、宮本靖人、山田智也、徳本哲朗
発表日:2026年11月25日
[1] Watanabe, T., Grain boundary engineering: historical perspective and future prospects, Journal of Materials Science,2011, vol. 46, p. 4095-4115. DOI: 10.1007/s10853-011-5393-z.
[2] Pauleau, Y., Physical Vapor Deposition Techniques I: Evaporation and Sputtering, Advanced Techniques for Surface Engineering,1992, p. 135-179. DOI: 10.1007/978-94-017-0631-5_7.
[3] 山田智也 et al., 高耐熱性Sm-Fe-N系磁性粉体およびその製造方法, 特開2025-48790.